
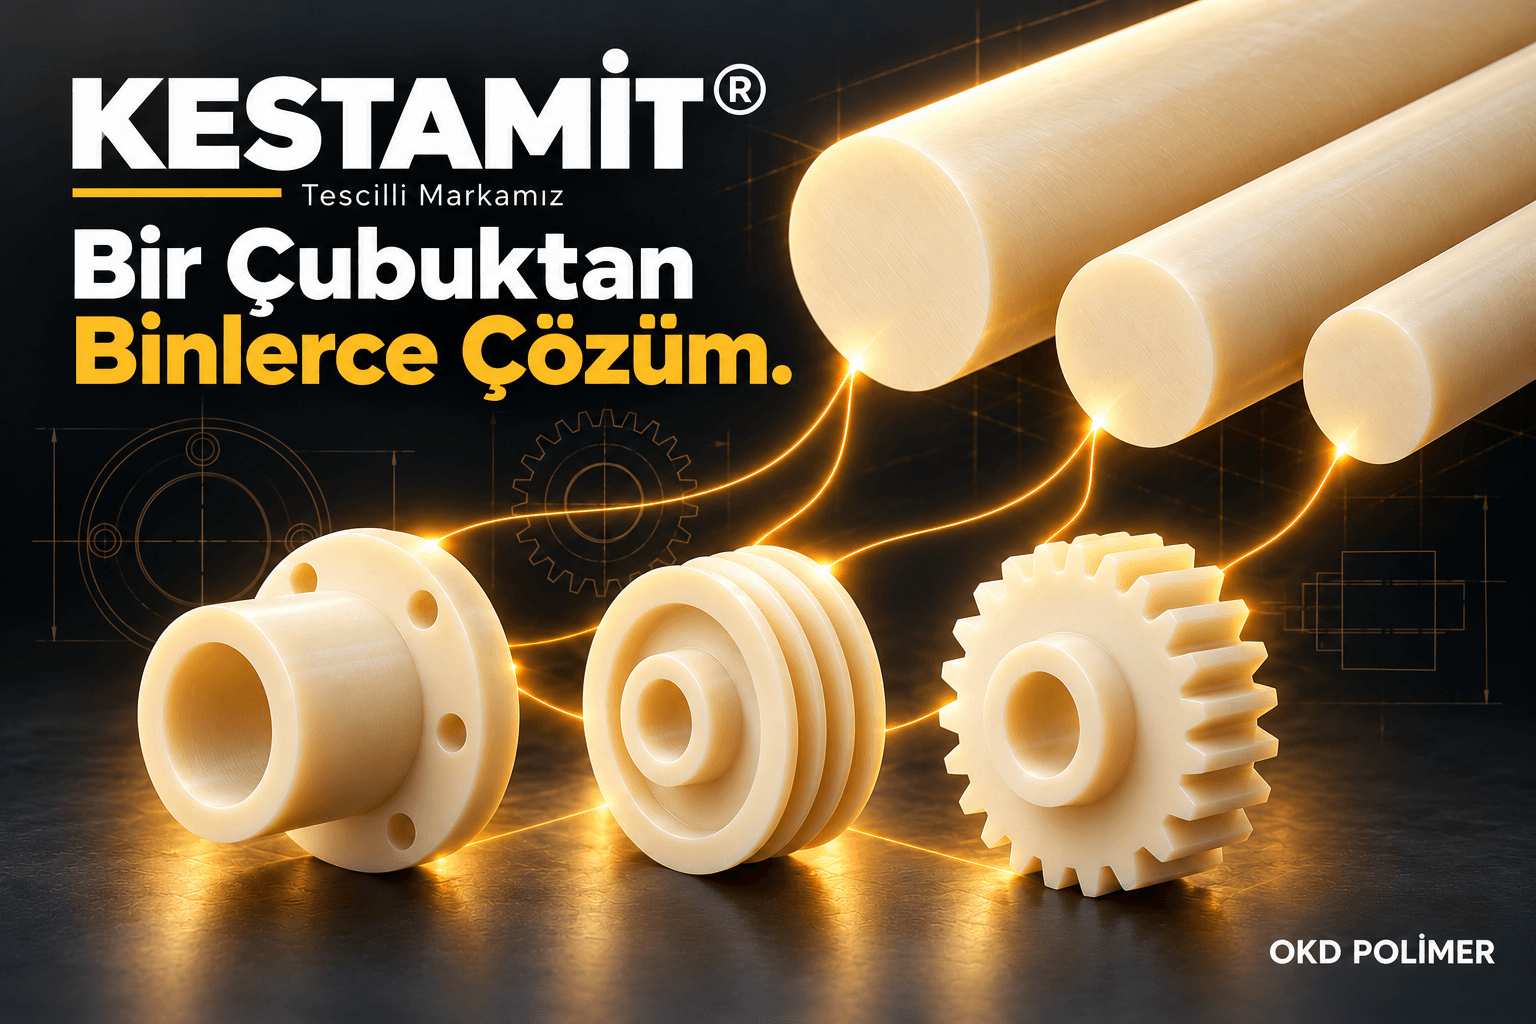
Kestamit Çubuktan Hangi Endüstriyel Parçalar Üretilir?
Kestamit çubuktan burç, kaymalı yatak, makara, tekerlek, kasnak, dişli, mesafe bileziği ve silindirik destek parçaları üretilebilir. Yuvarlak kesitli bu yarı mamul, özellikle torna tezgâhında işlenecek parçalar için uygun bir başlangıç formudur. Hangi parçanın üretilebileceği kadar, o parçanın hangi yük altında ve nasıl bir ortamda çalışacağı da önemlidir.
Bir makaranın dış çapını ölçmek kolaydır. Buna karşılık taşıdığı yükü, çalışma süresini ve temas ettiği yüzeyi bilmeden doğru malzemeyi seçmek zordur. Kestamit çubuk seçimi, bitmiş parçanın geometrisi ile çalışma koşullarının birlikte değerlendirilmesini gerektirir.
Kestamit Çubuk Nedir?
Kestamit, döküm poliamid esaslı bir mühendislik plastiğidir. PA6G olarak da anılan malzemenin çubuk formu, dairesel kesitli parçaların talaşlı imalatında kullanılır. Çubuk belirli boylarda kesilir; tornalama, delme ve gerektiğinde frezeleme işlemleriyle teknik resimdeki ölçülere getirilir.
Çubuk formunun avantajı, silindirik bir parçanın dış biçimine yakın olmasıdır. Örneğin bir burcu dikdörtgen bloktan çıkarmak yerine uygun çaplı çubuktan işlemek, kaldırılacak talaş miktarını azaltabilir. Ancak büyük iç çaplı ve ince cidarlı parçalarda boru formu da değerlendirilmelidir. En ekonomik tercih her zaman en düşük kilogram fiyatına sahip malzeme değildir.
Burçlar ve Kaymalı Yataklar
Kestamit çubuktan üretilen burçlar, bir milin veya pimin hareketini destekleyen silindirik elemanlardır. İç çap, dış çap ve boy ölçüsüne ek olarak flanş, kanal ya da montaj detayları da işlenebilir. Makine bağlantılarında ve uygun taşıma mekanizmalarında bu tür parçalardan yararlanılır.
Burç tasarımında yalnızca mil çapına bakılmaz. Yatak basıncı, kayma hızı, çalışma sıcaklığı ve karşı yüzeyin durumu birlikte ele alınır. Montaj boşluğu fazla dar bırakılırsa sıcaklık ve nem etkisiyle değişen ölçüler hareketi zorlaştırabilir. Fazla geniş boşluk ise istenmeyen hareket ve düzensiz aşınmaya neden olabilir.
Özellikle eski bir metal burcun yerine kestamit kullanılacaksa mevcut ölçülerin aynen kopyalanması yeterli değildir. Malzeme değişikliği; geçme toleranslarının, yağlama düzeninin ve yük taşıma koşullarının yeniden incelenmesini gerektirir.
Makaralar ve Kılavuz Tekerlekler
Kestamit makaralar; uygun tasarlanmış taşıma, yönlendirme ve kılavuzlama düzeneklerinde kullanılabilir. Çubuktan kesilen taslak üzerinde dış profil, merkez deliği ve gerekiyorsa rulman yuvası oluşturulur. Düz yüzeyli, kanallı veya flanşlı makara geometrileri üretilebilir.
Burada belirleyici ayrıntı, makaranın neye temas ettiğidir. Bir ray üzerinde ilerleyen tekerlek ile halatı yönlendiren makaranın kanal biçimi ve yük dağılımı aynı değildir. Temas genişliği, kenar geometrisi ve bağlantı şekli uygulamaya göre belirlenir. Kaldırma sistemleri gibi güvenlik açısından kritik kullanımlarda parça tasarımı ve doğrulaması ayrıca yapılmalıdır.
Dişliler ve Hareket Aktarma Parçaları
Uygun yük ve hız koşullarında çalışacak bazı dişliler kestamit çubuktan üretilebilir. Önce dişli taslağının gövdesi ve merkez deliği işlenir, ardından diş geometrisi açılır. Plastik dişli kullanımı bazı düzeneklerde hareketli kütlenin ve çalışma sesinin azaltılmasına yardımcı olabilir.
Bununla birlikte modül, diş sayısı ve dış çap tek başına yeterli sipariş bilgisi değildir. Aktarılan tork, devir, karşı dişlinin malzemesi, çalışma süresi ve ortam sıcaklığı da bilinmelidir. Metal bir dişliyi aynı ölçülerde kestamit olarak üretmek, eşdeğer taşıma kapasitesi sağlandığı anlamına gelmez.
Kasnaklar ve Silindirik Kılavuz Elemanları
Kestamit çubuk, uygun uygulamalarda kasnak ve silindirik kılavuz elemanlarının üretiminde kullanılabilir. Kanal açma, kademeli çap işleme ve bağlantı deliği oluşturma işlemleriyle parçanın işlevine uygun yüzeyler hazırlanır.
Kasnak seçiminde kayış tipi, gerginlik ve dönme hızı göz önünde bulundurulur. Kılavuz elemanlarında ise temas edilen ürünün yüzeyi ve parçanın ne kadar süre sürtünmeye maruz kaldığı önem taşır. Aynı dış görünüşe sahip iki parçanın farklı malzeme veya tasarım gerektirmesi mümkündür.
Mesafe Bilezikleri ve Destek Parçaları
Montaj aralığını koruyan mesafe bilezikleri, ara halkalar ve silindirik destekler de çubuktan işlenebilir. Bu parçalar hareket aktarmasa bile cıvata sıkma kuvveti veya sürekli bası yükü altında kalabilir.
Plastiklerde uzun süreli yük altında şekil değişimi dikkate alınmalıdır. Bağlantının yalnızca ilk montajda düzgün görünmesi yeterli değildir; kullanım boyunca ölçüsünü ve işlevini koruması gerekir. Temas alanı, sıkma biçimi ve gerekiyorsa metal destek kullanımı bu nedenle tasarımın parçasıdır.
Çubuk Çapı ve İşleme Payı Nasıl Belirlenir?
Ham çubuk çapı, bitmiş parçanın en büyük dış çapı üzerinden seçilir. Ancak yalnızca bu ölçüyü karşılaması yeterli olmaz. Yüzey temizleme, bağlama ve son ölçüye işleme için gerekli paylar da hesaba katılır. Boy hesabında kesim kaybı ve alın tornalama payı unutulmamalıdır.
Gereğinden büyük çap seçmek talaş miktarını ve işleme süresini artırabilir. Çok sınırlı pay bırakmak ise ham malzemenin ölçü toleransı nedeniyle sorun çıkarabilir. Bu yüzden sipariş öncesinde teknik resimle birlikte üretim yöntemi ve adet bilgisi paylaşılmalıdır.
İşleme sırasında kesici takımın durumu, bağlama kuvveti ve oluşan ısı kontrol edilir. Hassas geçmelerde ölçüm koşullarının tanımlanması da yararlıdır; poliamidin nem alması ve sıcaklık değişimi ölçü kararlılığını etkileyebilir.
Sık Sorulan Sorular
Kestamit çubuktan üretilen her parça yağlamasız çalışır mı?
Hayır. Yağlama ihtiyacı; malzeme sınıfına, temas basıncına, hıza ve karşı yüzeye bağlıdır. Standart bir malzemeyi kendinden yağlamalı özel bir sınıfla aynı kabul etmemek gerekir.
İç çapı büyük burçlarda çubuk kullanmak zorunlu mu?
Hayır. Uygun ölçü mevcutsa boru formu daha az talaşla üretim sağlayabilir. Karar, stok ölçüleri ve toplam işleme maliyeti karşılaştırılarak verilir.
Kestamit çubuk gıda makinelerinde kullanılabilir mi?
Kullanım yeri ve seçilen ürünün uygunluk belgeleri kontrol edilmelidir. Malzemenin yalnızca kestamit olarak tanımlanması, doğrudan gıda temasına uygun olduğunu göstermez.
Parçanıza Uygun Kestamit Çubuğu Seçin
OKD Polimer ile kestamit çubuk veya teknik resme uygun işlenmiş parça talebinizi paylaşırken ölçüleri, adedi ve çalışma koşullarını birlikte iletebilirsiniz. Burç için mil ve yuva bilgisi; makara için temas profili; dişli için tork ve devir bilgisi değerlendirmeyi kolaylaştırır. Böylece yalnızca ham malzeme ölçüsü değil, parçanın üretim ve kullanım gereksinimleri de netleşir.


