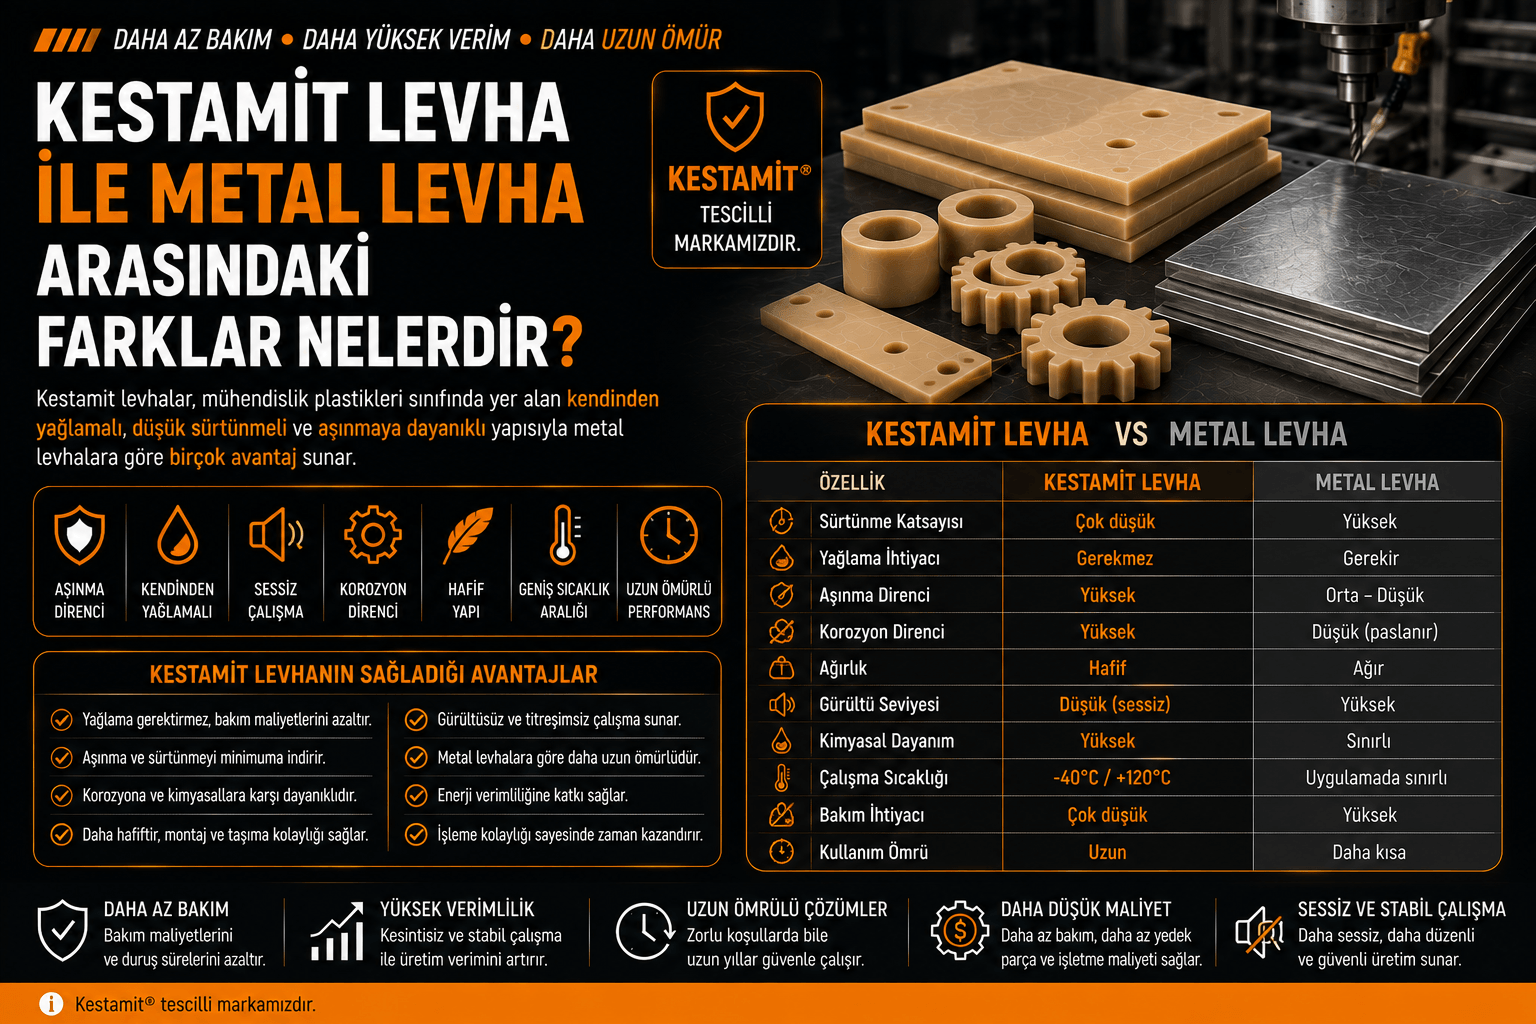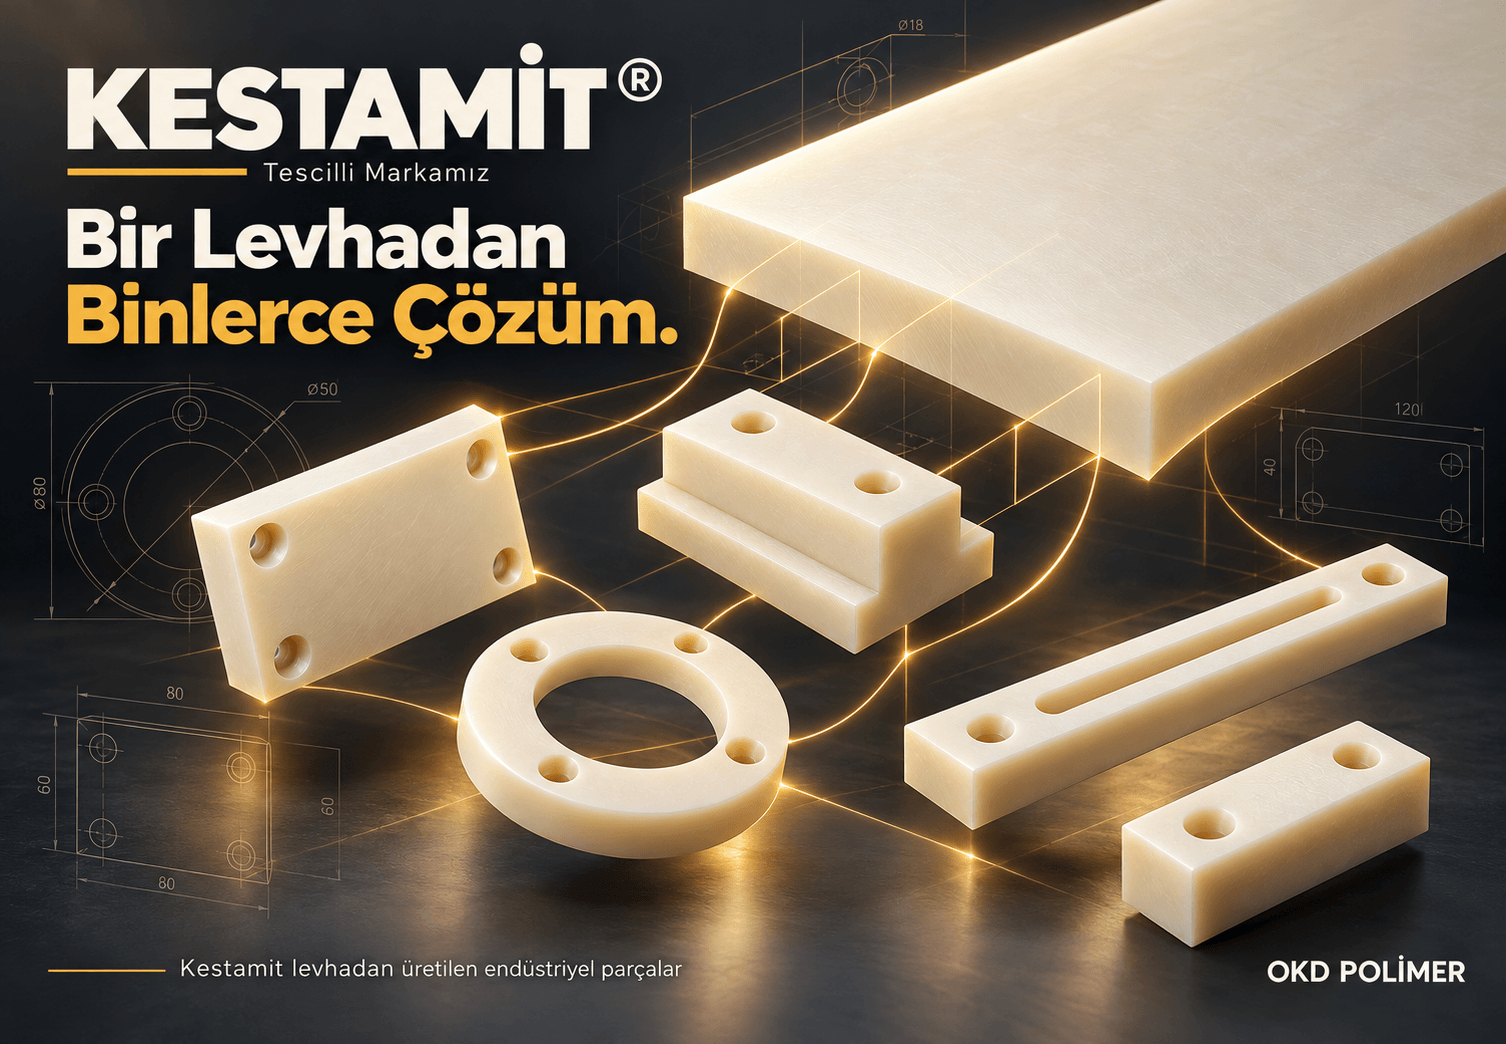
Kestamit Levhadan Hangi Endüstriyel Parçalar Üretilir?
Kestamit levhadan aşınma plakası, kızak pabucu, kılavuz lama, konveyör yönlendirme parçası, dayama bloğu, destek takozu ve işleme fikstürü elemanları üretilebilir. Geniş yüzeyli, dikdörtgen veya özel konturlu parçalar için levha formu kullanışlıdır. Parçanın kalınlığı, bağlantı detayları ve temas ettiği yüzey, üretim öncesinde birlikte değerlendirilmelidir.
Bir makinede aşınan yüzeyin tamamını değiştirmek yerine sökülebilir bir temas parçası kullanmak bakım işini kolaylaştırabilir. Kestamit levha, uygun koşullarda bu tür parçaların üretiminde değerlendirilen yarı mamullerden biridir. Ancak aynı malzeme her sürtünme yüzeyinde aynı sonucu vermez.
Kestamit Levha Hangi Parça Geometrilerine Uygundur?
Döküm poliamid esaslı kestamit levha; kesme, frezeleme, delme ve kanal açma işlemleriyle farklı parçalara dönüştürülür. Çubuk formu dairesel kesitli parçalara yakın bir başlangıç sağlarken levha, geniş ve düz temas yüzeyi bulunan geometrilerde öne çıkar.
Kızakların, plakaların ve profilli kılavuzların levha üzerine yerleştirilerek kesilmesi mümkündür. Üretim planında parça sayısı kadar yerleşim düzeni de önemlidir. Dar bir kılavuzlama parçası ile geniş bir destek bloğu aynı levhadan çıkacaksa kesim payları ve işleme sırası birlikte planlanır.
Aşınma Plakaları ve Değiştirilebilir Temas Yüzeyleri
Aşınma plakaları, hareket eden iki eleman arasında kontrollü bir temas yüzeyi oluşturmak için kullanılabilir. Uygun tasarımda, ana gövde yerine bakım sırasında değiştirilebilen bir parçanın aşınması hedeflenir. Kestamit levhadan kesilen plakalar bu amaçla ölçülendirilip bağlantı delikleri açılarak hazırlanabilir.
Plakanın kalınlığı yalnızca uzun kullanım beklentisine göre artırılmamalıdır. Bağlantı biçimi, desteklenen alan ve montaj boşluğu da önem taşır. Vida başlarının hareketli yüzeye çıkması veya plakanın desteksiz kalması, malzeme doğru seçilmiş olsa bile sorun yaratabilir.
Aşındırıcı toz bulunan bir ortam ile temiz bir kapalı mekanizma farklı koşullardır. Temas yüzeyine taşınan parçacıklar ve yüzey temizliği, bakım aralığı değerlendirilirken hesaba katılmalıdır.
Kızak Pabuçları ve Kayma Elemanları
Kestamit levhadan üretilen kızak pabuçları, doğrusal hareket eden elemanların desteklenmesinde ve yönlendirilmesinde kullanılabilir. Parça düz bir blok olabileceği gibi kanal, kademe veya özel temas profili de içerebilir.
Kızak tasarımında yükün yüzeye nasıl dağıldığı belirleyicidir. Küçük bir temas alanına yoğunlaşan yük ile geniş yüzeye yayılan yük aynı etkiyi oluşturmaz. Hareket hızı, çalışma sıklığı ve sürtünmeden doğan ısı da seçimi etkiler.
Montaj boşlukları belirlenirken sıcaklık ve nem koşulları dikkate alınmalıdır. Çok sıkı yerleştirilen bir kızak, ortam değiştiğinde zorlanabilir. Hassas doğrusal hareket uygulamalarında sadece levha kalınlığına göre karar vermek yerine sistemin tamamı değerlendirilir.
Konveyör Kılavuzları ve Yönlendirme Parçaları
Taşıma hatlarında ürünün konumunu koruyan yan kılavuzlar, yönlendirme blokları ve geçiş parçaları levhadan işlenebilir. Bu parçaların görevi, taşınan ürünün hat üzerinde belirlenen yolu izlemesine yardımcı olmaktır.
Örneğin bir ambalajın yönünü düzelten kılavuzda, temas kenarının biçimi ve yüzey kalitesi ürünün takılmadan ilerlemesini etkiler. Keskin köşeler, dar geçişler veya yanlış boşluklar hattın akışını bozabilir. Malzeme seçiminin yanında geometrinin de taşınan ürüne uygun olması gerekir.
Konveyör parçalarında kestamit her zaman ilk tercih olmayabilir. Düşük sürtünme, kimyasal dayanım veya ölçü kararlılığı beklentisine göre PE 1000, POM ya da başka mühendislik plastikleri de karşılaştırılmalıdır. Gıda ile doğrudan temas varsa seçilen malzeme sınıfının ilgili kullanım için belgelenmiş olması gerekir.
Dayama Blokları ve Destek Takozları
Bir parçayı konumlandıran dayamalar, montaj sırasında destek sağlayan takozlar ve yüzeyler arasında ara eleman görevi gören bloklar kestamit levhadan üretilebilir. Kalın levhadan kesilen taslak üzerine delik, cep veya profil işlenerek uygulamaya uygun biçim verilir.
Bu parçaların bazıları hareket etmeden uzun süre yük taşır. Dolayısıyla yalnızca darbe dayanımı veya ilk yükleme davranışı yeterli seçim ölçütü değildir. Sürekli yük altında oluşabilecek şekil değişimi, temas alanı ve çalışma sıcaklığı da değerlendirilir.
Bir destek takozunun metal parçaya zarar vermemesi bekleniyorsa temas yüzeyinin temizliği de önemlidir. Yüzeyde kalan sert talaş veya yabancı parçacıklar, plastik ara eleman kullanılmasına rağmen karşı parçayı çizebilir.
Fikstür Elemanları ve Özel Konturlu Parçalar
Üretim ve montaj fikstürlerinde ürünün oturduğu yuvalar, konumlandırma blokları ve destek elemanları levhadan işlenebilir. CNC frezeleme ile ürün geometrisine uygun cepler ve konturlar hazırlanabilir.
Burada aranan özellik, her zaman yüksek yük taşıma kapasitesi değildir. Parçayı tekrarlanabilir biçimde yerleştirmek, temas yüzeyini korumak veya montajı kolaylaştırmak da amaçlanabilir. Ancak sıkı ölçü toleransları isteniyorsa poliamidin nem ve sıcaklık karşısındaki davranışı dikkate alınmalıdır. Ölçü kararlılığının öncelikli olduğu işlerde alternatif malzemelerle karşılaştırma yapılması yerinde olur.
Levha Kalınlığı ve Kesim Planı Nasıl Seçilir?
Bitmiş parçanın kalınlığı, ham levha seçiminde başlangıç noktasıdır. İki yüzeyin işlenmesi gerekiyorsa yeterli işleme payı bırakılır. Parça üzerinde cep, kanal veya havşa bulunması, kalan kesitin dayanımını ve bağlama yöntemini etkileyebilir.
Aynı levhadan çok sayıda parça üretilecekse kesim yerleşimi toplam maliyeti değiştirir. Sadece parça dış ölçülerini yan yana toplamak doğru sonuç vermeyebilir; testere izi, freze payı ve bağlama alanları da hesaba katılmalıdır. Gereğinden kalın levha seçmek ise fazladan malzeme ve işleme maliyeti oluşturabilir.
İnce veya geniş parçaların işlenmesinde bağlama kuvvetinin parçayı eğmemesine dikkat edilir. İşleme ısısının kontrolü ve uygun talaş kaldırma sırası, son ölçünün korunmasına yardımcı olur. Montaj delikleri de parçanın ortam koşullarında gösterebileceği boyut değişimi düşünülerek tasarlanmalıdır.
Sık Sorulan Sorular
Kestamit levhadan dişli üretilebilir mi?
Uygun geometri ve kalınlıkta üretilebilir. Ancak dairesel bir dişli taslağı için çubuk, boru veya özel döküm formu daha ekonomik olabilir. Ham form, fire ve işleme süresi birlikte karşılaştırılmalıdır.
Kestamit levha metal aşınma plakasının yerine kullanılabilir mi?
Bazı uygulamalarda değerlendirilebilir. Yük, hız, sıcaklık, bağlantı şekli ve karşı yüzey kontrol edilmeden doğrudan değişim yapılmamalıdır. Aynı kalınlıkta olması, aynı çalışma davranışını göstereceği anlamına gelmez.
Kılavuz parçada hangi bilgiler paylaşılmalı?
Teknik resim veya ölçülü taslak, adet, temas edilen ürün, hareket hızı ve ortam bilgisi paylaşılmalıdır. Mevcut parçanın nereden aşındığını gösteren bir fotoğraf da değerlendirmeye yardımcı olabilir.
Uygulamaya Uygun Kestamit Levha ve İşlenmiş Parça
OKD Polimer ile kestamit levha talebinizi paylaşırken yalnızca en, boy ve kalınlık bilgisiyle sınırlı kalmayın. Üretilecek parçanın görevini, montaj biçimini ve çalışma ortamını da belirtin. Teknik resme uygun işleme talebinde bu bilgiler, levha seçiminin ve üretim detaylarının birlikte değerlendirilmesini sağlar.